Soudure
Atelier d'introduction à la soudure électronique
Objectifs de l'atelier
- Savoir identifier et réaliser une soudure correcte
- Avoir les bons réflexes d'utilisation et de maintenance du fer à souder
- Comprendre quand utiliser du flux
Matériel requis
- Fer à souder
- Étain
- Laine pour nettoyer la panne
- Flux en stylo / rosin flux
- Plaquette à trous / PCB
- Connecteurs JST
- Headers 2.54 mm
- LEDs / résistances THT
- Pompe à dessouder
Informations
0. Sécurité
Tenue du fer
Plus sérieusement, faites particulièrement attention à où l'on pose le fer chaud (toujours sur son support) et où l'on pose la main quand on attrape un objet posé sur la table.
Conduction de chaleur
Les composants métalliques conduisent très rapidement la chaleur (quelques secondes). Attention par où vous tenez ce que vous êtes en train de souder : un fil ou une pin devient brûlant très vite.
1. Protection de la panne du fer à souder
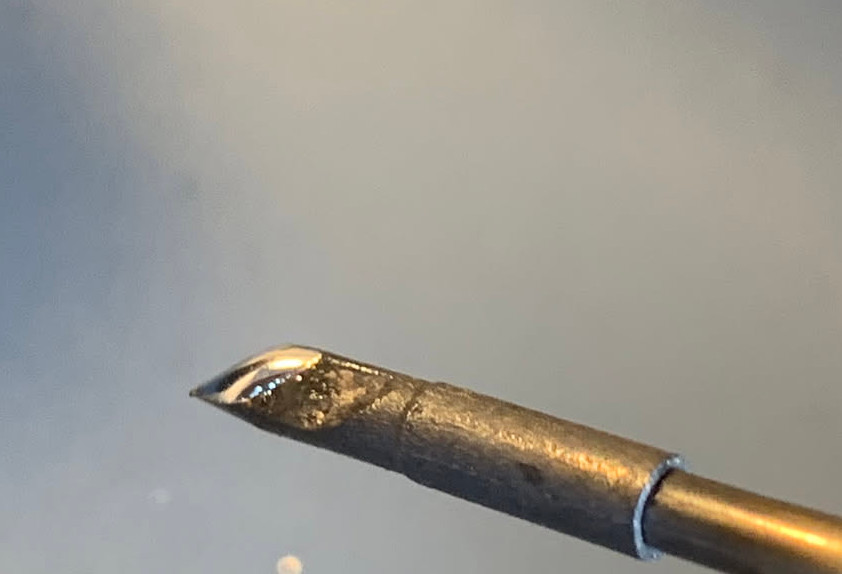
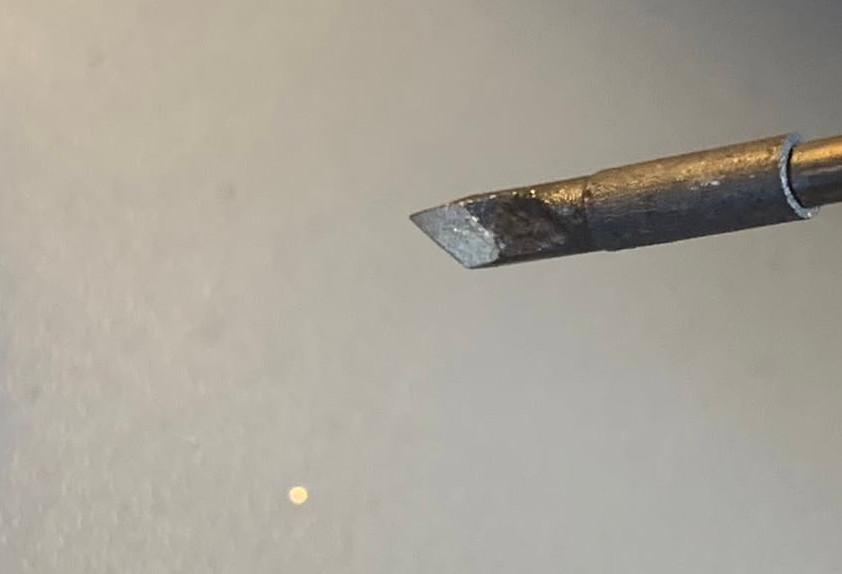
Il est nécessaire de garder la panne du fer recouverte d'étain en permanence, que le fer soit allumé ou éteint. L'étain protège la panne de l'oxydation : une panne nue à chaud s'oxyde en quelques secondes et tout devient difficile.
Panne correctement protégée :
Panne non protégée (ne doit jamais arriver, même rapidement) :
Fin d'atelier : avant d'éteindre le fer, on nettoie et redépose une couche d'étain sur la panne.
2. Méthode
- Poser le fer sur le pad + la patte (les deux ensemble).
- Compter au moins 2s laisser la chaleur se propager.
- Amener l'étain du côté opposé : il doit fondre et « couler » autour de la patte.
Pourquoi le premier joint est toujours plus compliqué ? Parce que le pad et la piste sont froids et « pompent » la chaleur : la panne refroidit au contact. Une fois le premier joint fait, la plaquette et l'environnement sont chauds → les suivants vont plus vite. Les zones reliées à un plan de masse sont encore plus dures à chauffer.
3. Exemples de soudures
Défauts
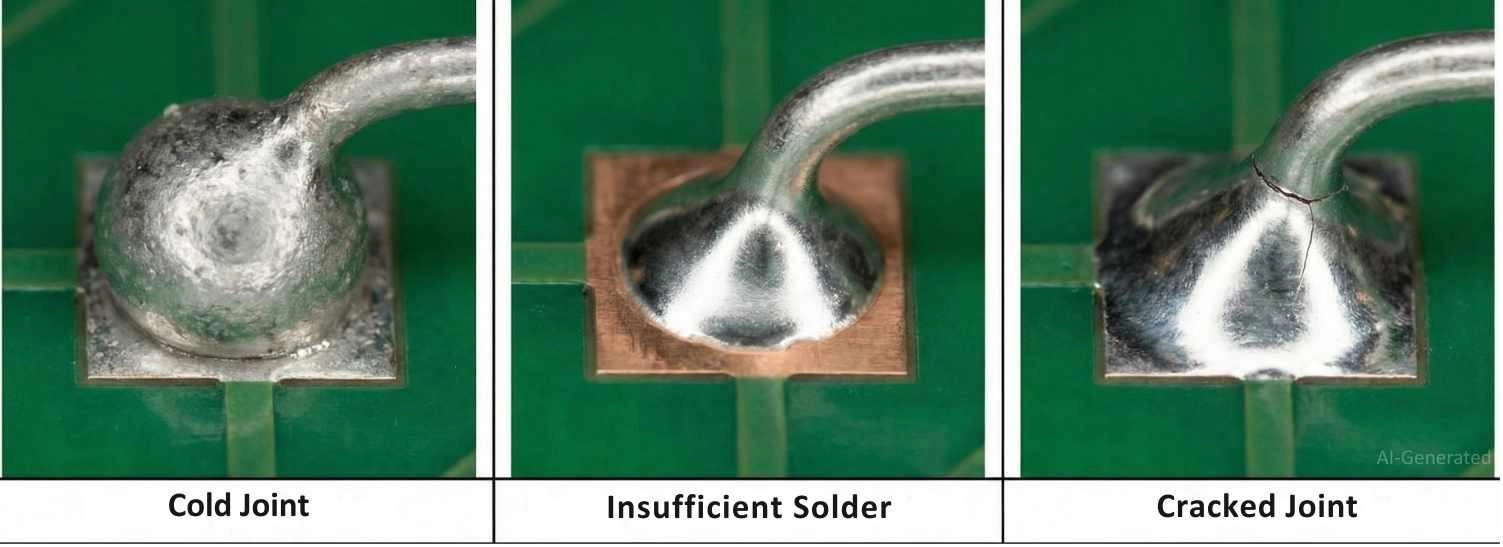
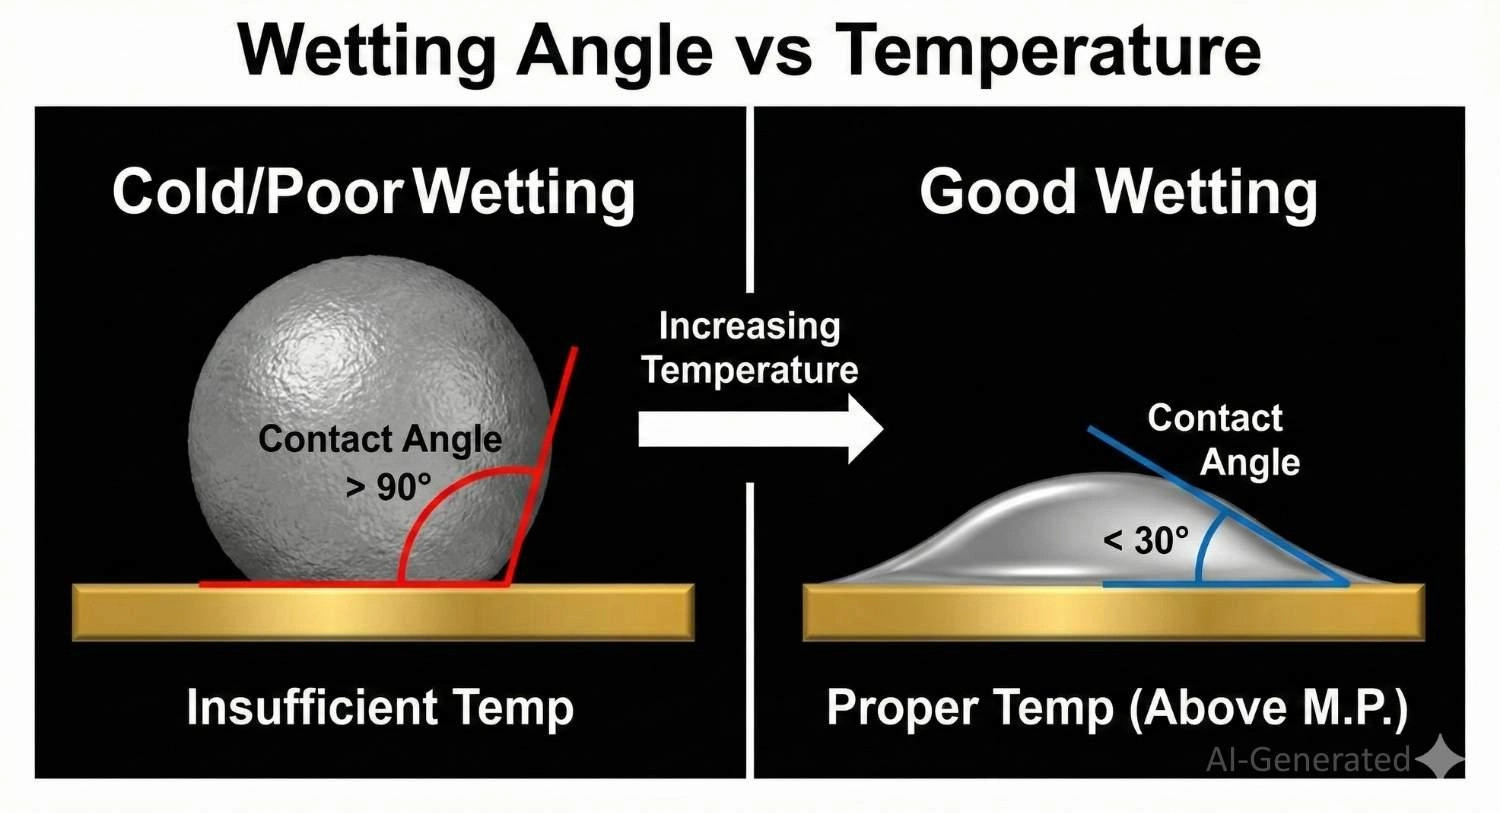
Les défauts à savoir reconnaître et nommer :
| Défaut | Cause | Correctif |
|---|---|---|
| Joint froid (mat, granuleux) | pas assez chaud, ou on a bougé pendant la solidification | rechauffer proprement |
| Manque d'étain | étain insuffisant | reprise + étain |
| Pont entre deux broches | trop d'étain / mauvais geste | pompe / tresse à dessouder |
| Joint dérangé (surface craquelée) | composant bougé avant refroidissement | tenir immobile ~1 s |
| Pad décollé | trop chaud / trop longtemps | température, durée |
Guide rapide
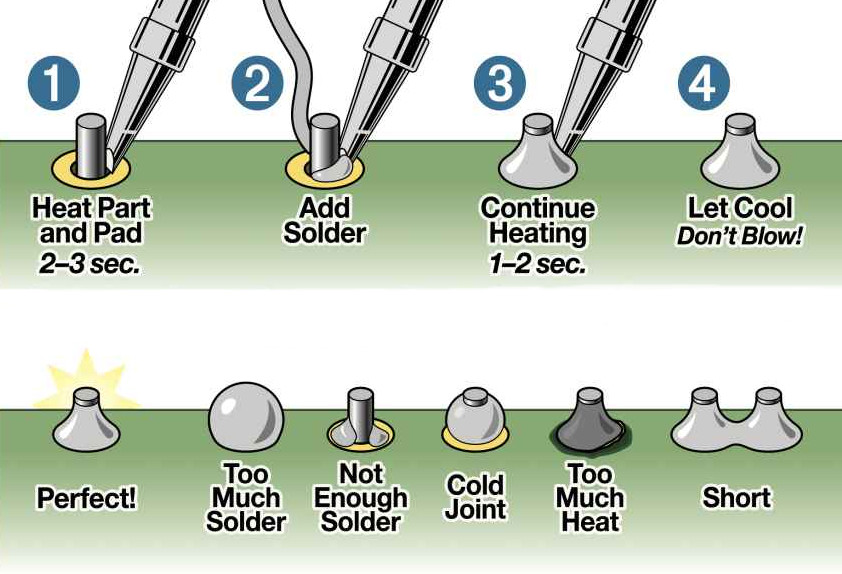
4. Température : étain sans plomb
L'étain sans plomb demande 320–350 °C pour du THT :
- en dessous de ~300 °C → joints froids (l'étain ne mouille pas)
- au-dessus → risque de décoller le pad de la plaquette
Si l'étain ne fond pas à 350 °C ou plus, le fer est oxydé — ne pas augmenter la température, nettoyer la panne (laine de cuivre) et la re-étamer.
5. Quand utiliser du flux
Le fil à souder est déjà à cœur flux : il couvre la majorité des cas. Le flux supplémentaire sert quand :
- le pad ou la patte est oxydé / vieux ;
- on fait une retouche d'un joint existant.
6. Positionnement des composants
On commence par les composants les moins hauts (résistances d'abord, puis LEDs, puis headers/connecteurs) pour que la plaquette reste stable et retournable.
- Plier légèrement les pattes de l'autre côté pour maintenir le composant en place.
- Vérifier la polarité des composants qui en ont une (LED : patte longue = + / anode ; méplat sur le corps).
- Souder une patte de chaque composant d'abord, vérifier l'alignement, puis souder les autres.
Atelier
Modèle complet
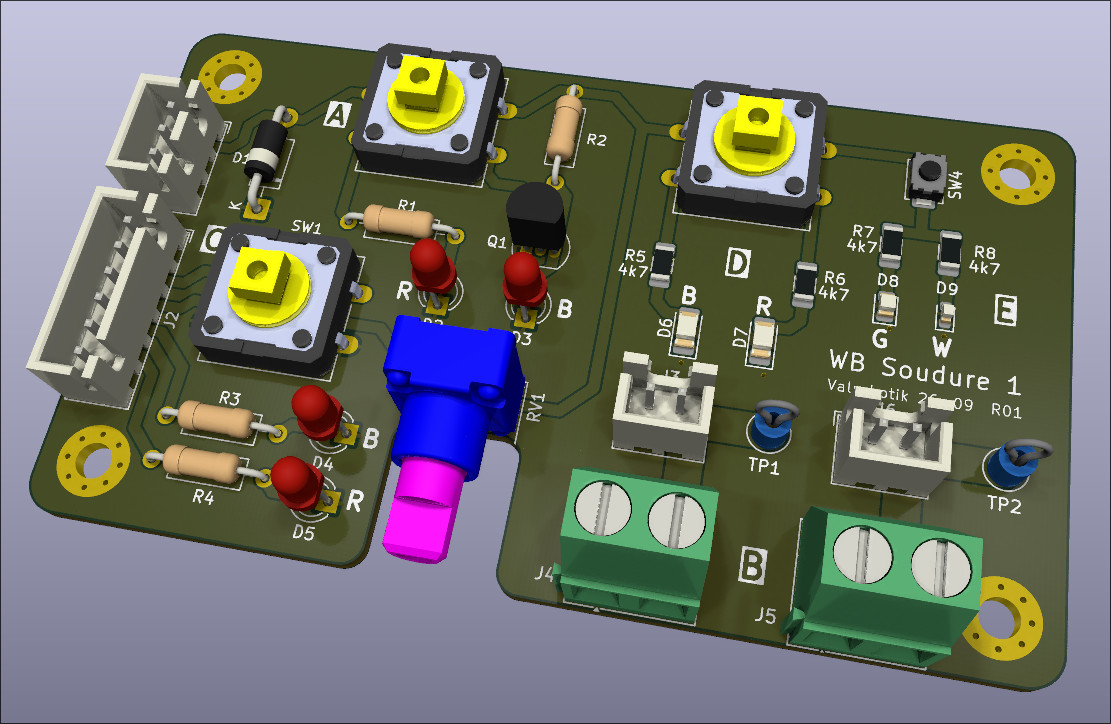
1. Partie A
Liste des composants
- 1 bouton omron
- 1 diode TVS unidirectionnelle
- 1 résistance 200Ω
- 1 résistance 150Ω
- 1 mosfet 2N7000
- 1 LED THT Rouge
- 1 LED THT Bleu
- 1 connecteurs JST B3B-XH
Composants à souder
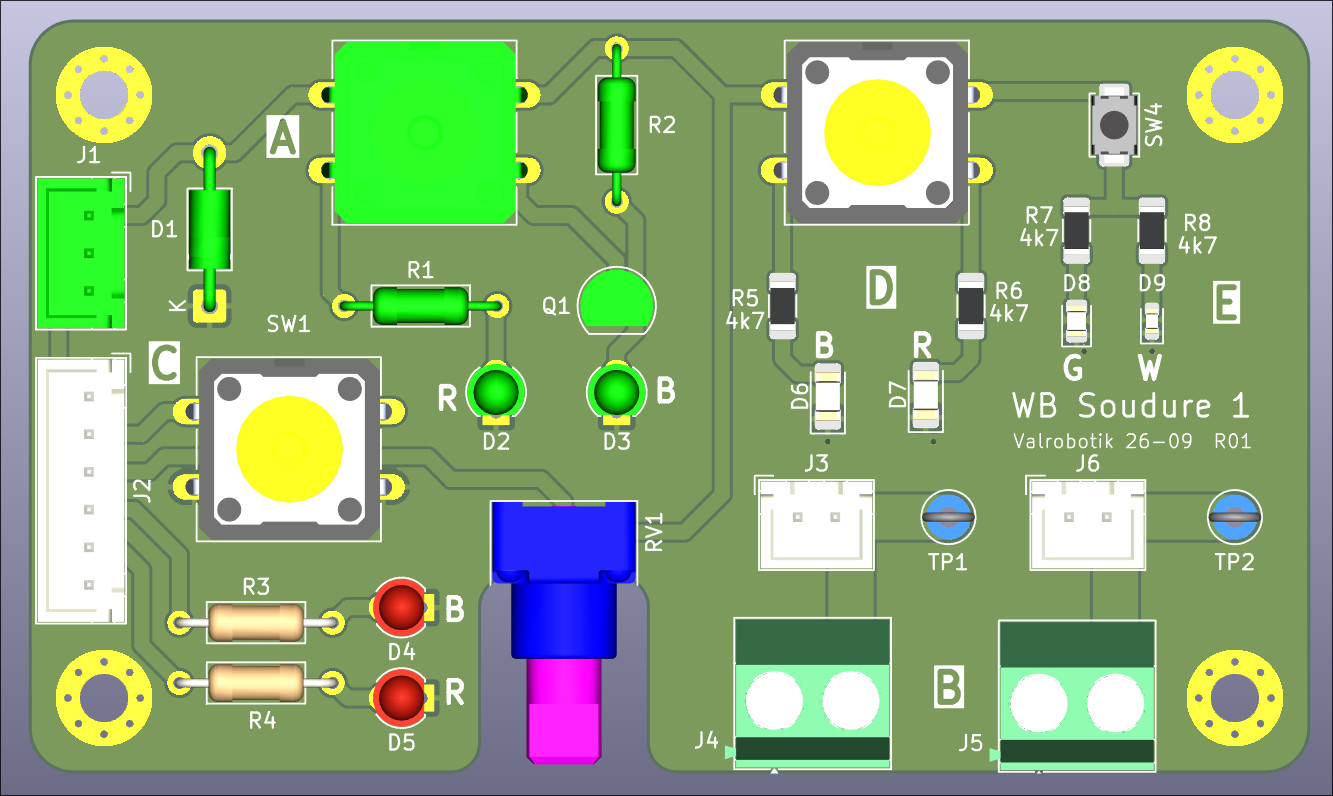
Les LEDs (D2 & D3), ainsi que Q1 sont des composants polarisés.
2. Partie B
Liste des composants
- 2 Connecteurs JST B2B-XH
- 2 connecteurs à vis 5.08mm
- 2 test points 3.5mm
Composants à souder
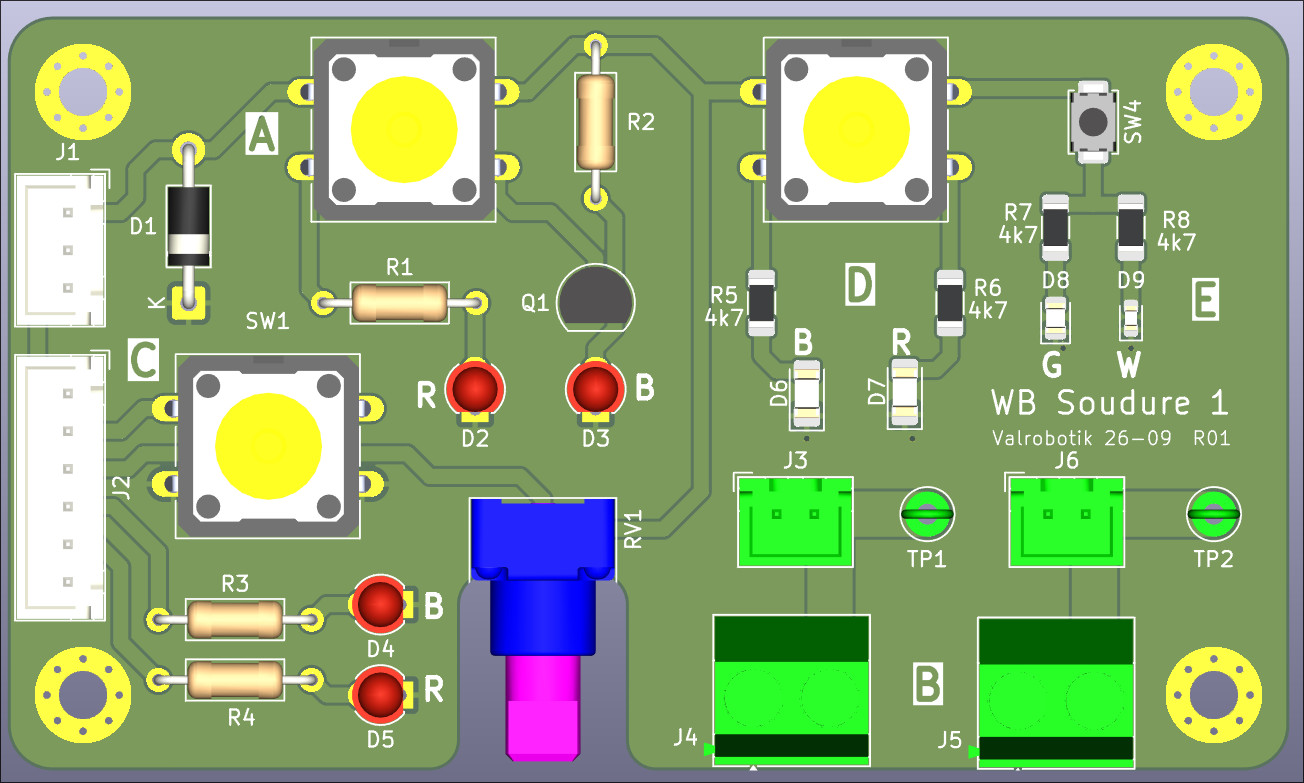
Les connecteurs sont dans le bon sens quand ils rentrent entièrement dans le contour blanc.
3. Partie C
Liste des composants
- 1 bouton omron
- 1 Connecteur1 JST B6B-XH
- 1 résistance 200Ω
- 1 résistance 150Ω
- 1 LED THT Rouge
- 1 LED THT Bleu
- 1 potentiomètre
Composants à souder
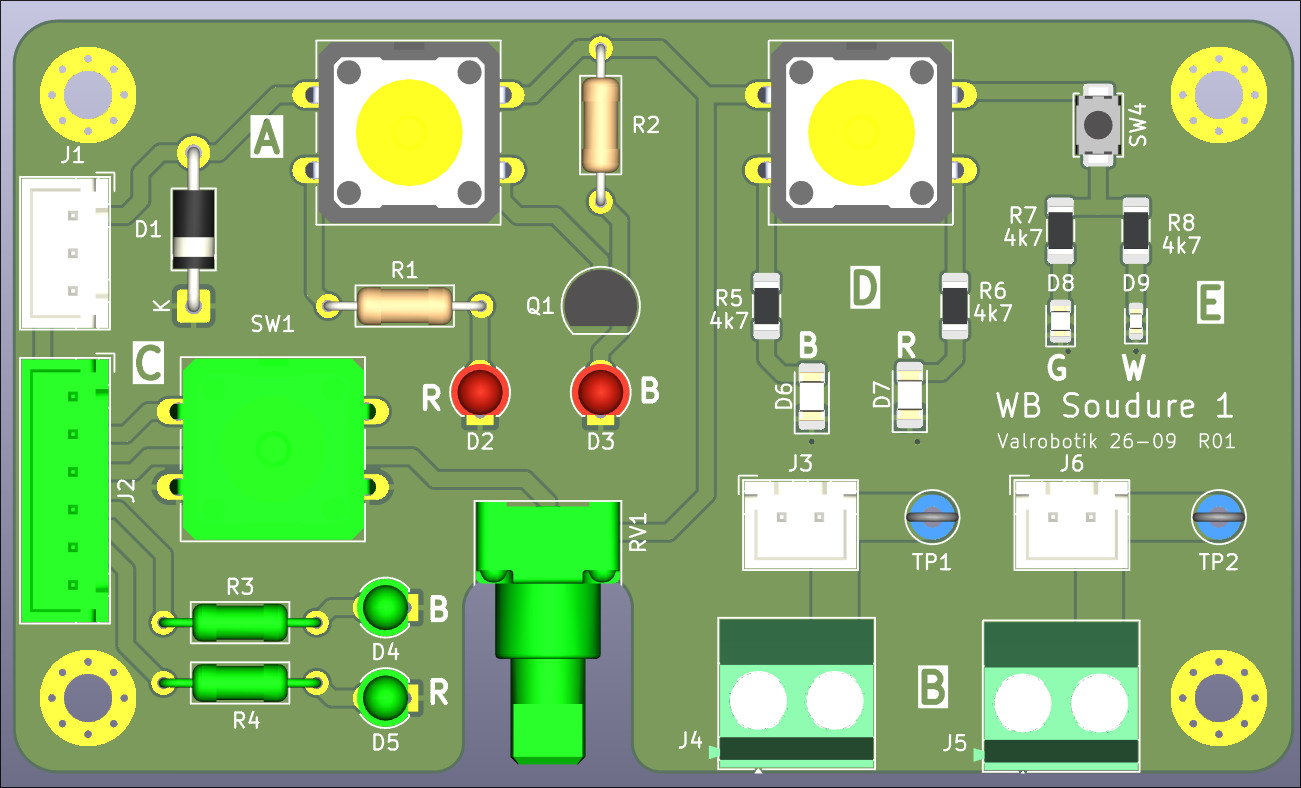
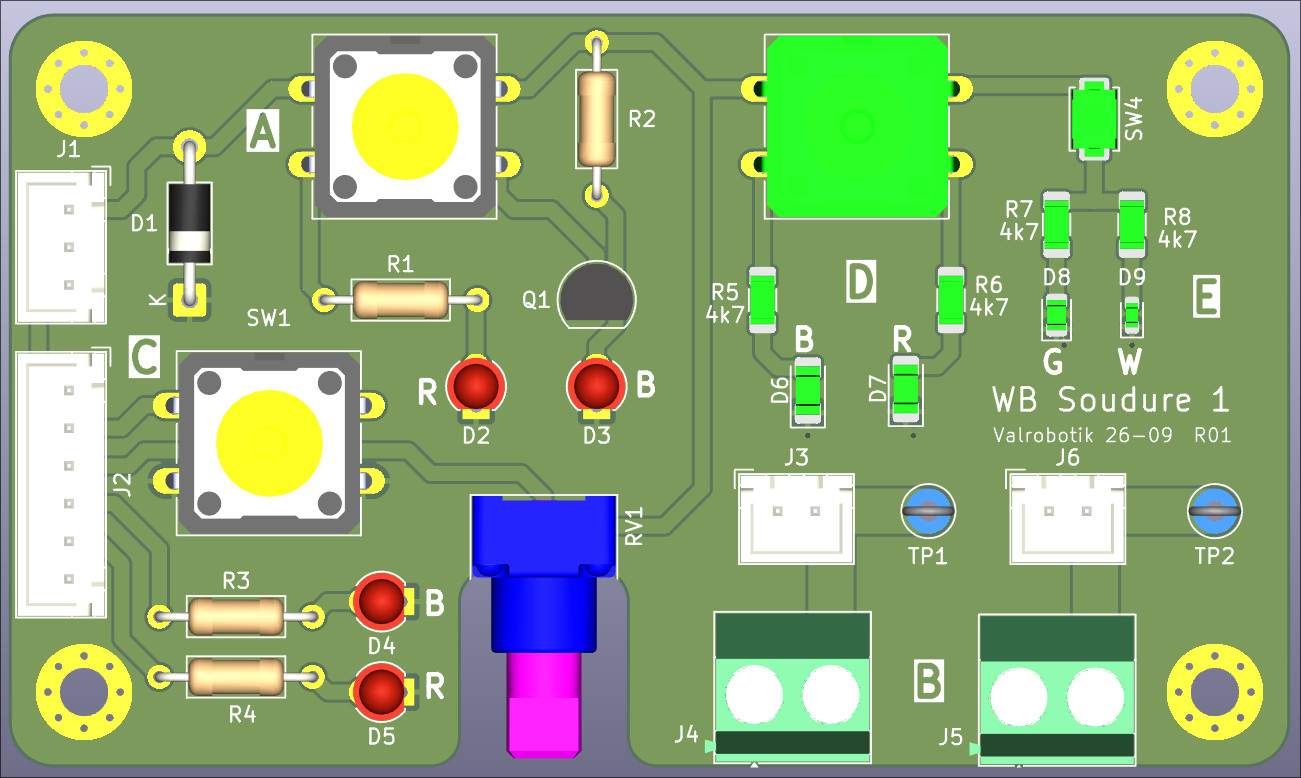
3. Partie Bonus D/E
Liste des composants
- 1 bouton omron
- 1 bouton SMD
- 4 résistance SMD 4k7Ω 1206
- 1 led smd 1206 bleu
- 1 led smd 1206 rouge
- 1 led smd 0805 verte
- 1 led smd 0603 blanche
Composants à souder
4. Nettoyage
Redéposer de l'étain sur la avant d'éteindre le fer.