Impression 3D
Atelier d'introduction à l'impression 3D FDM : de la CAO à la pièce, avec un slicer
Objectifs de l'atelier
- Comprendre les contraintes de fabrication propres à l'impression 3D
- Comprendre la différence entre les fichiers .FCStd, .STEP, .3MF/.STL et .GCODE
- Savoir choisir les bons paramètres d'impression
- Utiliser un slicer (Orca Slicer, Bambu Studio ou PrusaSlicer)
- Identifier les défauts courants et savoir les régler
- Savoir choisir le bon filament (PLA / PETG)
- Savoir préparer une imprimante
Matériel requis
- Imprimantes 3D FDM (Bambu Lab / Prusa)
- PCs avec un slicer installé (Orca Slicer)
- Pièces de démonstration : pièces cassées (décollement de couches), surplombs, ponts, tests de tolérances
- Filaments PLA et PETG
- Alcool isopropylique (IPA) + chiffon non pelucheux pour le lit
- Laine pour nétoyer la buse
Informations
0. Sécurité
Chaleur
La buse (200–250 °C) et le plateau (60–85 °C) brûlent rapidement. Ne jamais approcher les doigts d'une tête en mouvement (Surtout sur la X1C)
Mécanique et manipulations
La tête et le plateau bougent vite et fort. On met en pause avant de toucher quoi que ce soit à l'intérieur, et on attend que le plateau refroidisse si la pièce est trop difficile à décoller.
1. La chaîne de fabrication : du CAO à la pièce
Trois familles de fichiers, trois étapes différentes :
  FreeCAD (.FCStd)
        │  export
        ▼
      .STEP  ────►  SLICER  ────►  .GCODE  ────►  Imprimante
   (Modèle 3D)     (conversion en couches)   (instructions machine)
| Format | Ce que c'est | Modifiable ? | Contient |
|---|---|---|---|
| .FCStd | projet FreeCAD (CAO paramétrique) | oui, complètement (esquisse, arbre de construction) | historique de construction, contraintes, paramètres |
| .STEP | standard d'échange de solide (B-Rep) | oui, la plupart des CAO le rouvrent comme un solide | géométrie exacte, pas d'historique |
| .STL | maillage de triangles (« peau » figée) | compliqué | triangles seulement : pas d'unité, pas d'échelle, pas de couleur |
| .3MF | maillage + métadonnées | compliqué | maillage + unités + orientation, souvent les réglages du slicer |
| .GCODE | instructions machine | très compliqué | déplacements, températures, vitesses, rétractions -> spécifique à une imprimante |
- On modifie un
.FCStd, on échange un.FCStd/.steppour l'impression, on imprime un.GCODE. - Le GCODE est propre à l'imprimante et au filament (et parfois au plateau / à la buse). Un GCODE généré pour une Prusa ne s'imprime pas sur une Bambu.
- Pour un aller-retour en CAO, on demande toujours le FCStd (ou le STEP) jamais le STL/3mf.
Il est possible de retrouver un modèle paramétrique à partir d'un fichier maillé (stl/3mf) en faisant ce qu'il s'appelle du reverse-engineering, ce n'est pas l'object de l'atelier.
2. Murs et anisotropie : la solidité d'une pièce imprimée
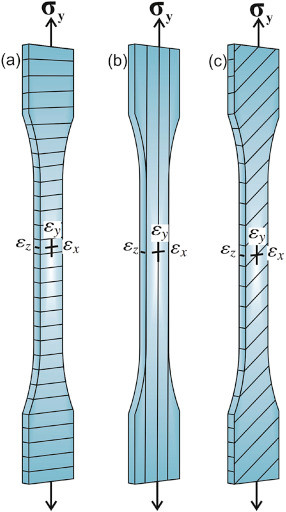
Une pièce imprimée n'est pas un bloc homogène, c'est un empilement de cordons de plastique fondu collés les uns aux autres:
a. L'anisotropie
| Direction de l'effort | Comportement | Pourquoi |
|---|---|---|
| Dans le plan des couches (XY) | résistant | c'est le plastique lui-même qui travaille, cordon par cordon |
| Perpendiculaire aux couches (Z) | la pièce se décolite | seule la liaison entre deux couches tient la charge |
Exemples
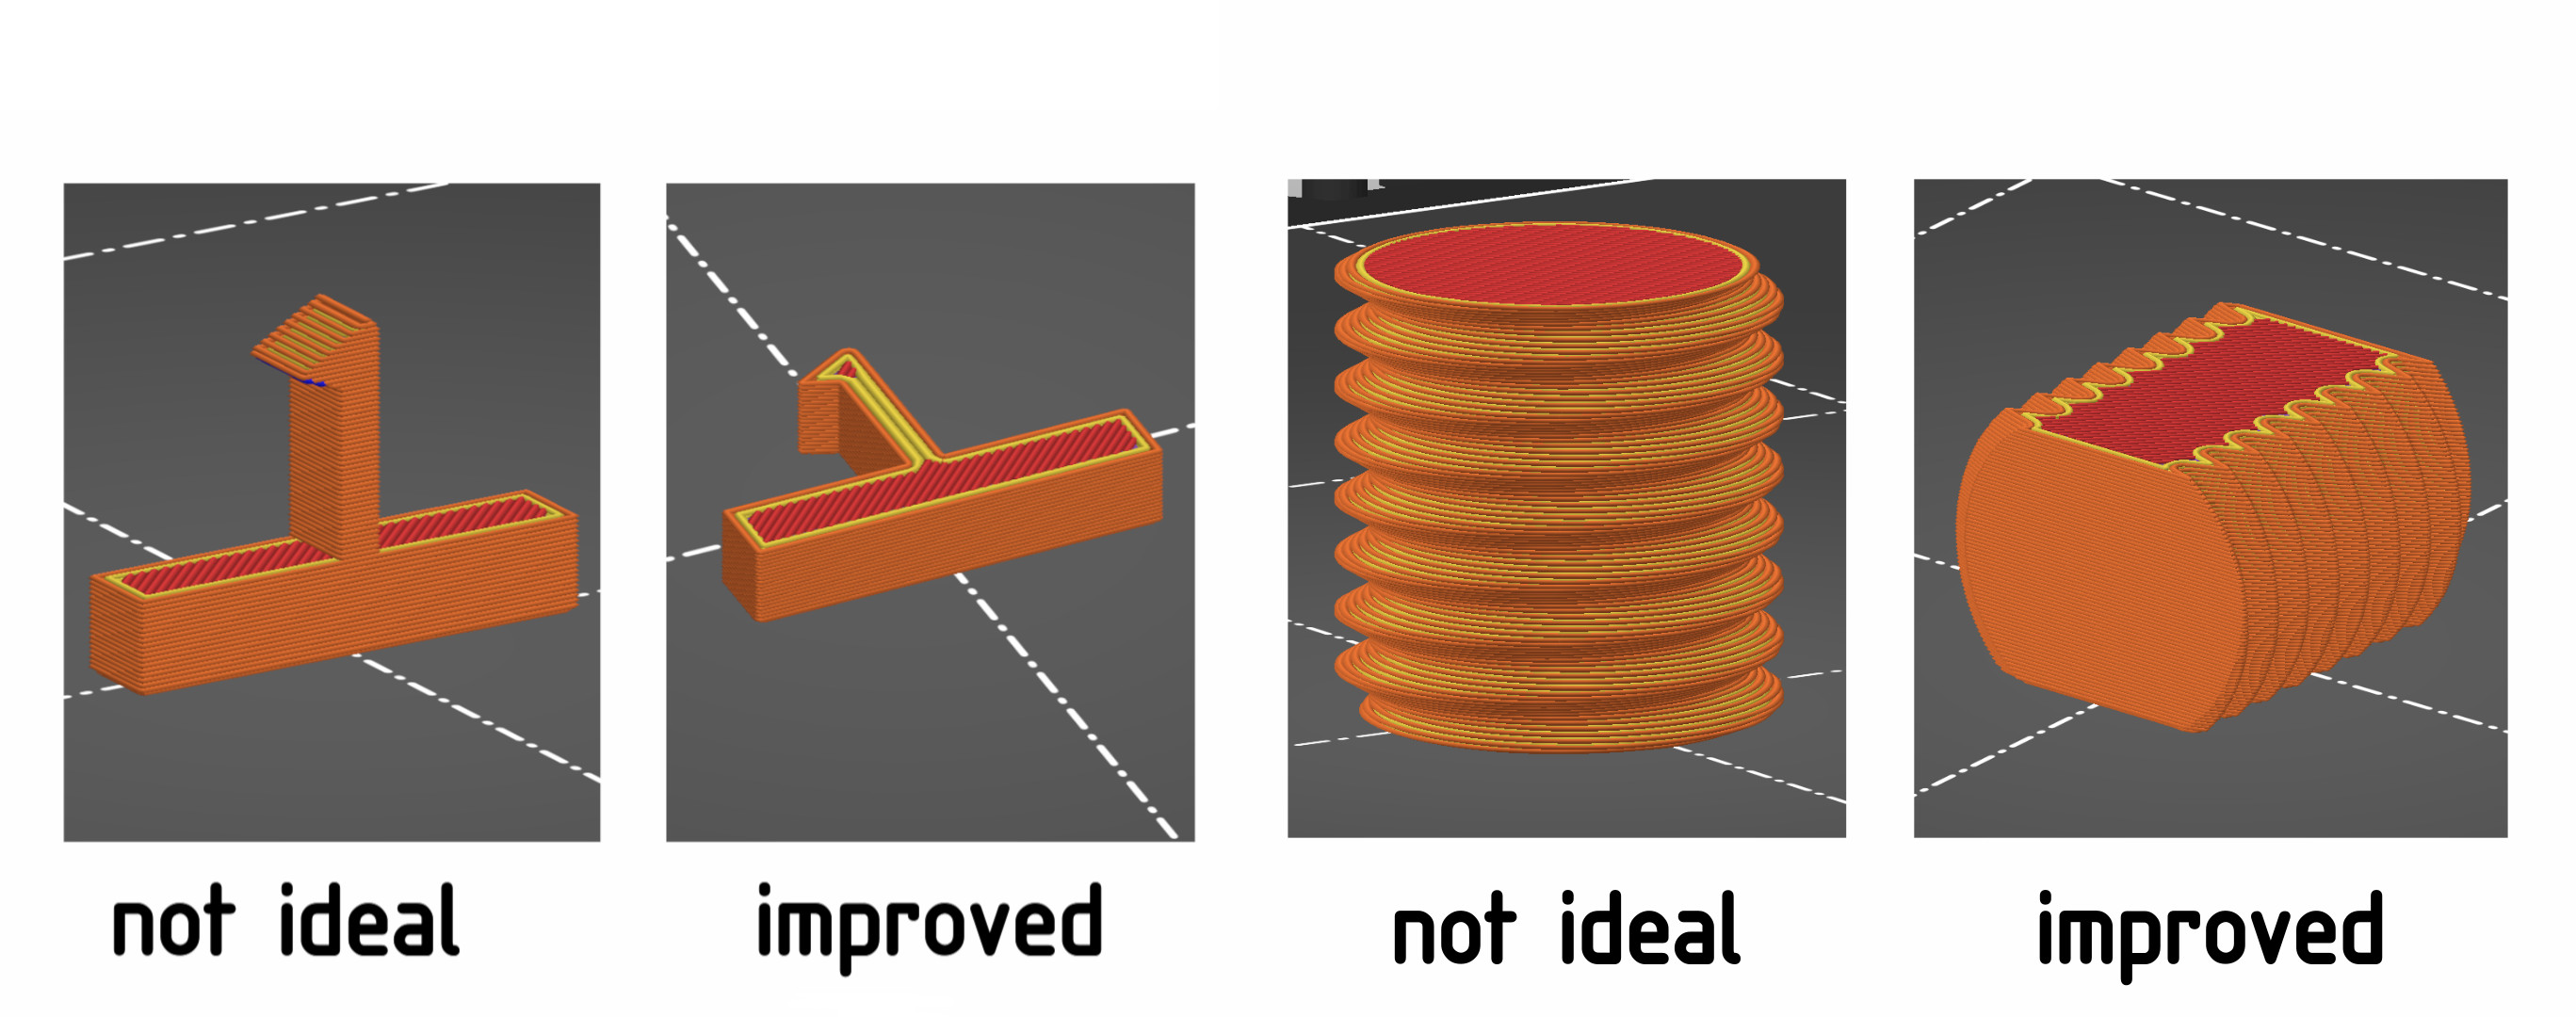
La liaison entre deux couches est bien plus faible que la résistance du plastique lui-même. Une pièce sollicitée « entre les couches » ne casse pas net : elle se délite, couche par couche.
Pour plus d'information: Design for 3D-Printing
b. Ce sont les murs qui portent la charge
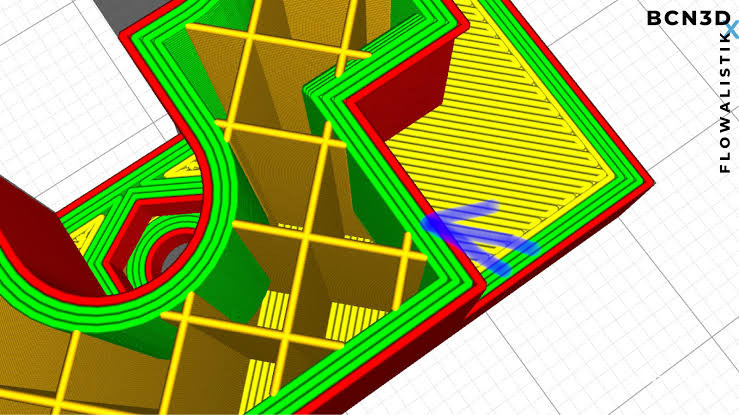
La solidité vient des murs (périmètres), pas du remplissage.
| Paramètre | Rôle réel | Effet sur la solidité |
|---|---|---|
| Murs / périmètres | coque de la pièce, reprend la traction et la flexion | fort +++ |
| Remplissage (infill) | supporte les couches du dessus, évite l'affaissement | modéré |
| Couches sup./inf. | ferment la pièce, évitent les trous | faible (propreté, étanchéité) |
En pratique : monter de 2 à 4 murs apporte beaucoup plus de solidité que de passer le remplissage de 15 % à 50 %, et pour beaucoup moins de temps et de filament.
3. Contraintes de fabrication
a. L'orientation
Il faut choisir en même temps où la pièce est solide, quelle face touche le plateau et combien de supports il faudra. Les trois se contredisent souvent : il faut arbitrer.
| Orientation | Avantages | Inconvénients |
|---|---|---|
| À plat | solide dans le plan, rapide, peu de supports | peut casser en flexion entre les couches |
| Debout | bon pour les pièces en compression | moins solide en traction, plus de supports, plus long |
b. Surface sur la plaque
- La face posée sur le plateau prend l'état de surface du plateau (lisse, texturé PEI, « peau d'orange »). C'est en général la plus propre : on y met la face visible ou la face fonctionnelle plane.
- Attention au pied d'éléphant : la première couche est écrasée pour adhérer, elle peut légèrement baver sur les côtés. Une surface d'appui précise imprimée directement sur le lit sera fausse de quelques dixièmes.
- Une grande surface plane sur le lit = risque de warping.
c. Les surplombs (overhangs)
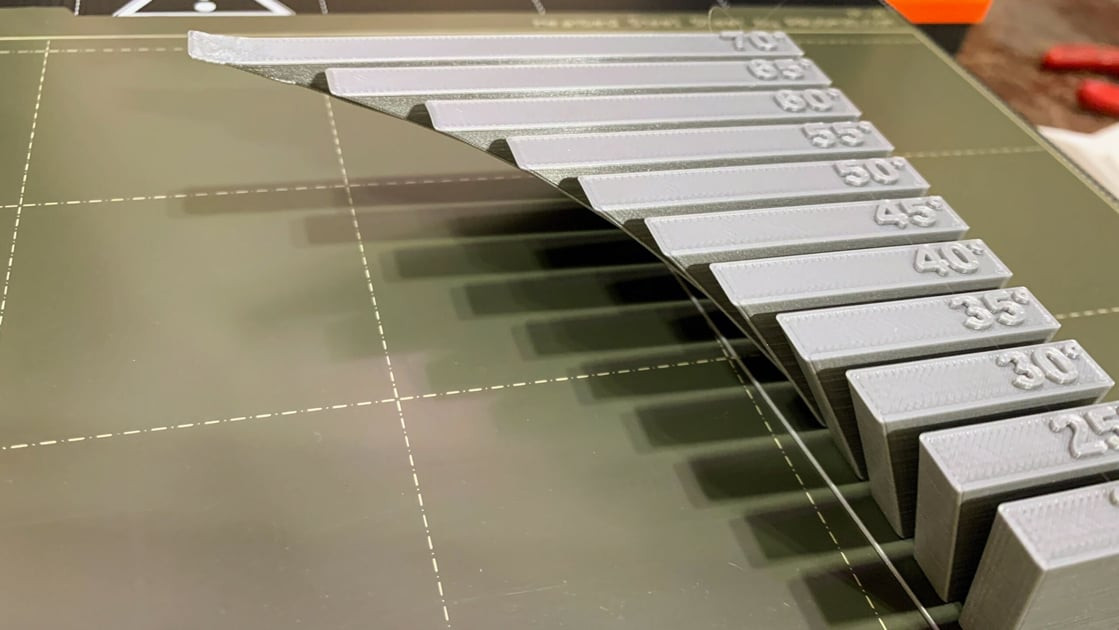
Un surplomb s'imprime tant que la couche suivante repose suffisamment sur la précédente.
| Angle par rapport à la verticale | Résultat |
|---|---|
| < 45° | passe tout seul |
| ≈ 45° | limite (dépend du refroidissement, de la hauteur de couche) |
| > 45° | affaisse, bave → supports nécessaires |
| Pont (bridge) | franchissement horizontal entre deux appuis : faisable avec un bon refroidissement, sans support |
d. Les tolérances
L'imprimante n'est pas très précise:
- un trou imprimé sort toujours plus petit que dessiné (le cordon se referme) ;
- un axe sort toujours plus gros ;
- le jeu FDM typique est de 0,2 à 0,4 mm (par côté) selon l'imprimante et la buse.
Ne pas concevoir de filetage M3 imprimé juste, prévoir un avant-trou pour insert thermique ou un logement d'écrou. De même, ne pas empiler les tolérances sur une chaîne de pièces.
e. Les supports et leurs limites
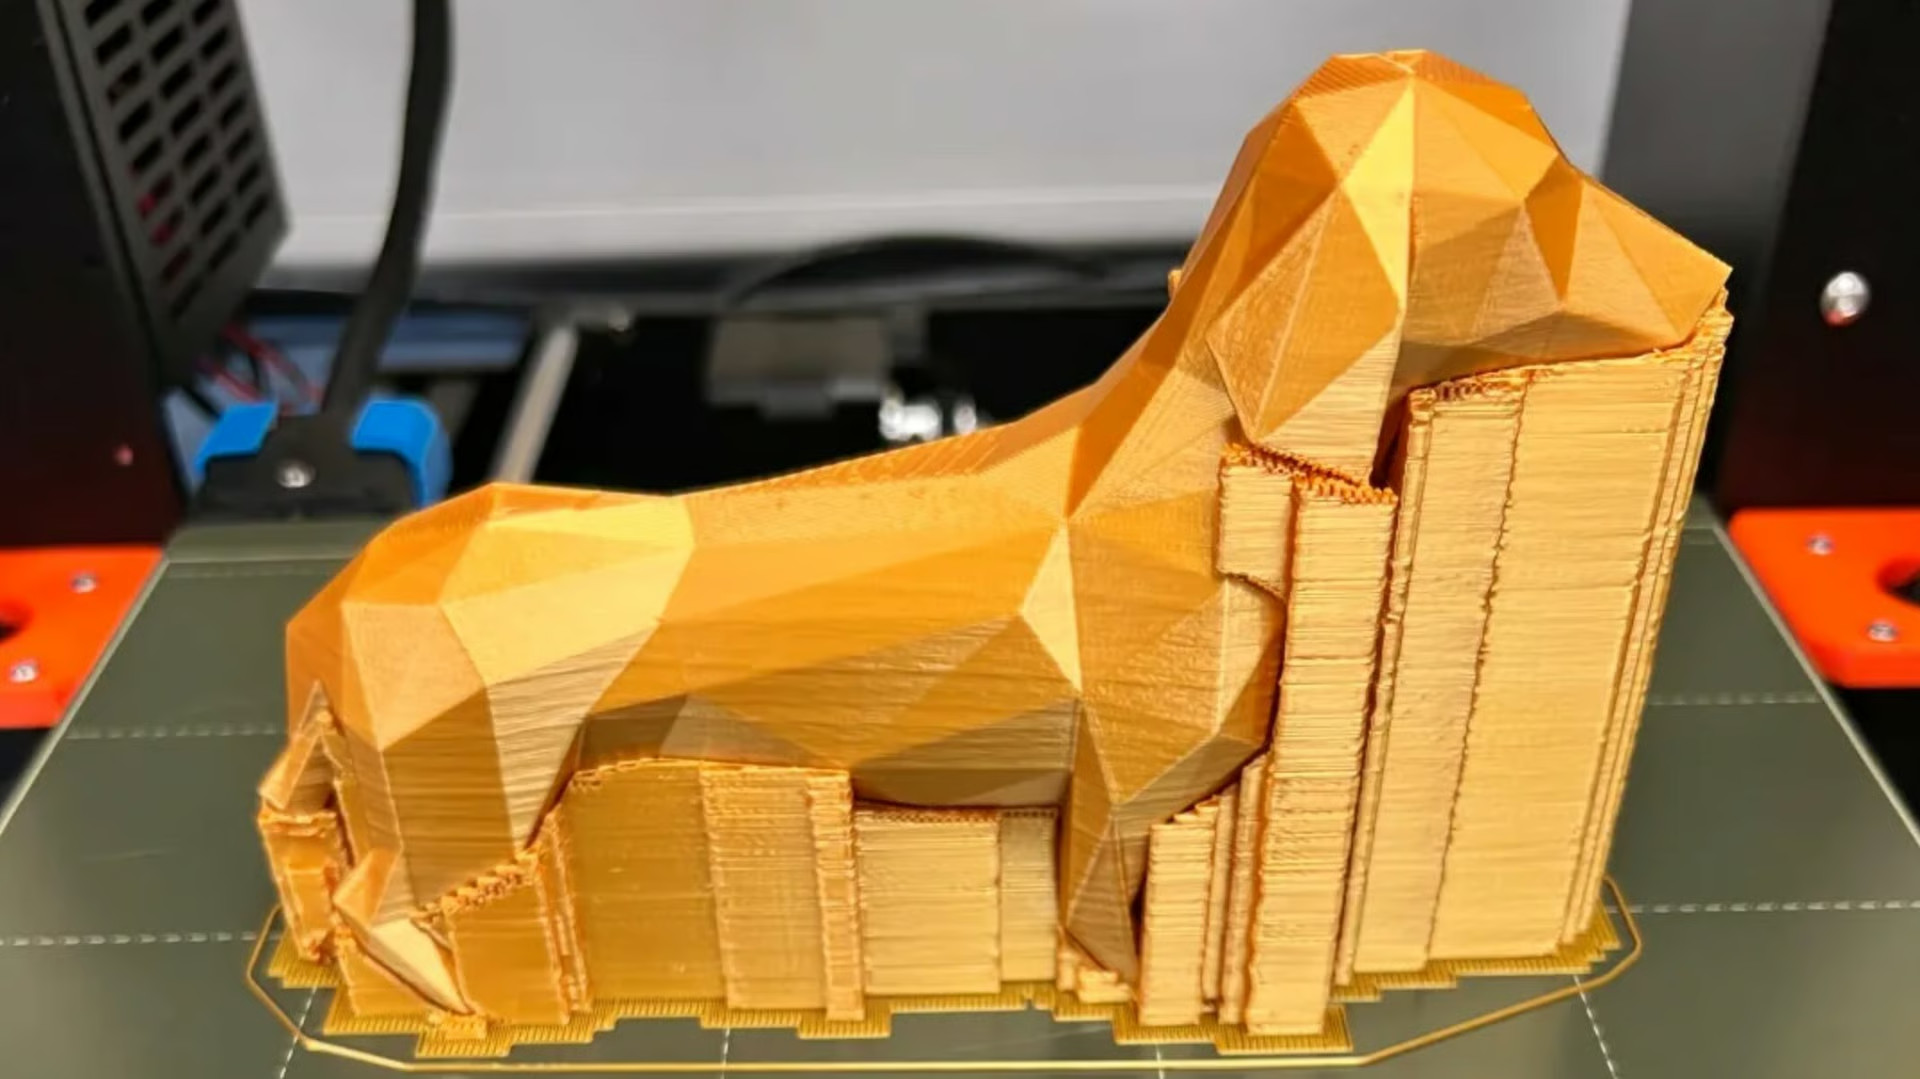
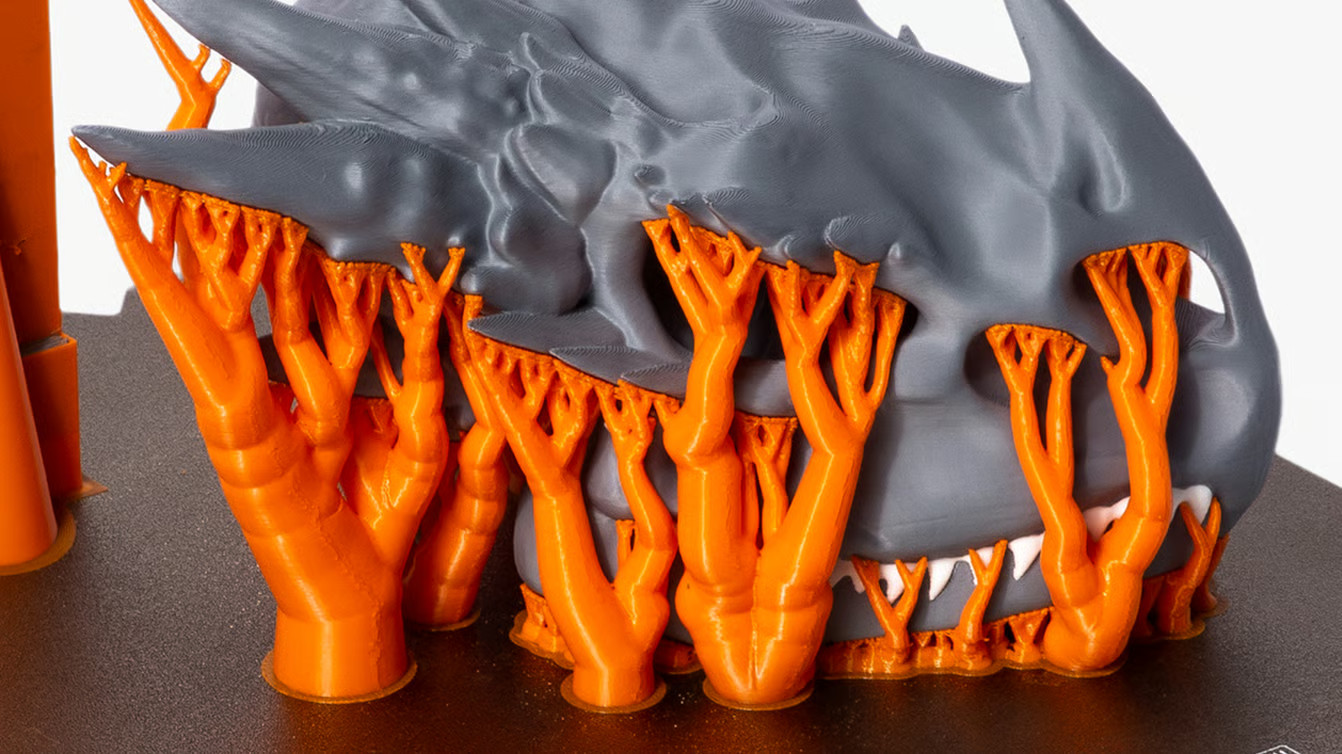
Les supports marquent la surface, sont difficiles à enlever dans les cavités et peuvent casser les petites features. Avant de mettre du support partout :
- Réorienter la pièce ;
- ajouter des chanfreins (un chanfrein à 45° remplace un support) ;
- diviser la pièce en deux et l'assembler ;
- seulement ensuite : supports.
Supports Linéaires
Supports Organiques
| Type de support | Usage |
|---|---|
| Grille / linéaire | cas général, facile à enlever sur surface plate |
| Organique | surplombs ponctuels, cavités difficiles, moins de matière |
| Dissoluble (PVA) | géométries impossibles à nettoyer, surfaces internes propres |
Supports avec modificateurs : dans un slicer moderne, on ne met pas de support « partout ». On peint les zones où l'on en veut, et on bloque ailleurs. De la même manière, un modificateur est un volume qui impose des réglages locaux (plus de murs ou plus de densité autour d'un trou de vis, moins de remplissage dans une zone creuse).
4. Défauts d'impression courants
| Défaut | Cause | Correctif |
|---|---|---|
| Première couche qui n'accroche pas (cordons séparés, accroche par morceaux) | lit sale (traces de doigts/graisse), Z-offset trop haut, plateau voilé ou mauvais revêtement, températures basses | laver le lit à l'alcool, refaire leveling / Z-offset, monter un peu la température du lit et de la première couche, première couche lente, augmenter la surface de contact (brim) |
| Warping (coins qui se relèvent, pièce décollée) | retrait du plastique en refroidissant (grande surface plane, matériau qui retire, courants d'air) | brim, lit propre et chaud, caisson / éviter les courants d'air, sectionner la surface au sol (évider, ajouter des dégagements, arrondir) |
| Spaghetti (pelote de fil) | la première couche a lâché, la buse a imprimé dans le vide et a tiré le fil | arrêter immédiatement, nettoyer, refaire, la prévention, c'est la surveillance de la première couche |
| Cheveux d'ange (stringing) | température trop haute, rétraction insuffisante, filament humide | baisser la température, régler la rétraction, sécher le filament |
| Sous-extrusion / buse qui claque | buse partiellement bouchée, débit mal réglé, filament abîmé ou humide | purge, déboucher (aiguille / cold pull), sécher le filament |
| Décalage de couches (layer shift) | courroies ou poulies desserrées, vitesse trop élevée, pièce qui a bougé | retendre, baisser la vitesse, vérifier l'adhérence |
| Pied d'éléphant | première couche trop écrasée | régler Z-offset, activer la compensation prévue par le slicer |
La grande majorité des défauts se lisent sur la première couche.
Pour plus d'informations, voir le guide de simplify3D
5. Préparer l'imprimante
- Nettoyage de la surface du lit : alcool + chiffon propre. Ne pas toucher la surface avec les doigts, le gras de la peau est le premier ennemi de l'adhérence.
- Nettoyage / vérification de la buse : purge avant impression, retirer les résidus, vérifier qu'aucun filament ne colle autour ; si la buse est partiellement bouchée, ne pas lancer l'impression
- Vérification mécanique : plateau sans jeu, leveling automatique, Z-offset, bobine qui tourne librement.
- Surveillance de la première couche : on reste devant la machine pendant la première couche. Critères : cordons jointifs et légèrement écrasés, pas d'espace entre les lignes, surface régulière, aucune levée.
- Changement de filament : voir Partie A. Toujours purger complètement entre deux couleurs ou deux matériaux.
En cas de doute, n'hésitez pas à demander de l'aide à un membre plus expérimenté
6. Choisir son filament : PLA vs PETG
| PLA | PETG | |
|---|---|---|
| Température buse | 190–220 °C | 230–250 °C |
| Température plateau | 55–65 °C | 70–85 °C |
| Rigidité | très rigide | plus souple / ductile |
| Résistance aux chocs | faible (cassant) | bonne |
| Température d'usage | ~55–60 °C (se ramollit) | ~70–80 °C |
| Adhérence au plateau | facile | colle beaucoup (PEI texturé conseillé) |
| Facilité | le plus indulgent | tolère moins d'erreurs (stringing, adhérence) |
| Usage typique | prototypes, boîtiers, maquettes, décoratif | pièces fonctionnelles, supports, pièces un peu chaudes |
Exemples concrets :
- PLA : un boîtier de prototype, un support de LED, une maquette d'assemblage. À éviter pour une pièce qui vit dans une voiture au soleil (elle se déforme) ou qui doit encaisser des chocs répétés.
- PETG : un support de moteur, un clip qui doit fléchir sans casser, une pièce proche d'un élément tiède. Plus résistant, mais plus délicat : filaments qui collent au plateau, cheveux d'ange, adhérence capricieuse.
- TPU (souple), ABS/ASA (résistants à la chaleur et aux UV, mais nécessitent un caisson) : à mentionner, à réserver aux besoins réels.
- Les deux craignent l'humidité : un filament humide crépite dans la buse, donne un aspect irrégulier et beaucoup de stringing → on le sèche (déshydrateur / four) et on le range avec un dessiccant.
7. Un slicer : le vocabulaire minimal
Orca Slicer, Bambu Studio et PrusaSlicer partagent le même moteur de slicing (dérivés de PrusaSlicer) : les concepts ci-dessous sont identiques, seule l'interface change. Un profil = imprimante + filament + qualité.
| Paramètre | Ce que ça change | Point de vigilance |
|---|---|---|
| Hauteur de couche | finesse vs temps | 0,2 mm = standard ; 0,28 mm rapide ; 0,12 mm fin |
| Murs / périmètres | solidité | 3–4 murs |
| Remplissage | support interne | 10–20 % suffisent souvent (gyroïde / cubique) |
| Couches sup./inf. | fermeture de la pièce | ≥ 3 |
| Supports | zones en surplomb | à limiter, à peindre |
| Brim / skirt / raft | adhérence | brim pour les grandes pièces plates |
| Vitesses | temps vs qualité | première couche lente |
| Températures | fusion et adhérence | suivre la fiche du filament |
| Refroidissement | surplombs vs warping | moins de ventilation sur la première couche |
Atelier
1. Partie A : Chargement / déchargement du filament (Bambu / Prusa)
Liste des composants
- 1 imprimante 3D (Bambu Lab ou Prusa)
- 1 bobine de PLA
- 1 bobine de PETG
- 1 pince coupante
Étapes
- Chauffer la buse via l'écran (menu charge/décharge du filament sur Bambu, Preheat PLA sur Prusa).
- Couper l'extrémité du filament en biseau
- Insérer et pousser jusqu'à ce que la machine entraîne le filament ; laisser extruder un cordon.
- Contrôler le cordon : régulier, vers le bas, pas en spirale (spirale = buse partiellement bouchée).
- Décharger : chauffer, laisser la machine dégager le filament, retirer, recouper l'extrémité et la fixer sur la bobine.
- Refaire la manip avec le PETG et comparer (températures, souplesse, adhérence du cordon).
Ne jamais tirer sur le filament à froid : on abîme l'extrudeur. On chauffe d'abord, on décharge ensuite.
2. Partie B : Premier slicing et première impression (pièce simple et rapide)
Liste des composants
- 1 PC avec le slicer
- 1 imprimante 3D préparée
- 1 bobine de PLA
- 1 pied à coulisse
- Modèle 3D pour l'impression
Étapes
- Importer le fichier fourni (.STEP). Vérifier les unités et l'échelle (une pièce de 20 mm doit mesurer 20 mm).
- Orienter la pièce : face plane sur le plateau, aucun surplomb important.
- Ajouter du texte sur la pièce.
- Élargir la pièce pour le texte
- Choisir le profil : imprimante + filament PLA + qualité 0,2 mm.
- Lire l'aperçu : hauteur de la pièce, temps d'impression, consommation de filament, et surtout la première couche.
- Envoyer directement l'impression par le réseau.
- Lancer et rester devant la première couche. Si ça n'accroche pas : arrêter, nettoyer le lit, refaire.
- Une fois la pièce sortie, la mesurer au pied à coulisse et noter l'écart avec les cotes de conception
3. Partie C : Murs, supports et modificateurs
Liste des composants
- 1 PC avec le slicer
- 1 pièce de démonstration avec surplomb et pont
- 1 imprimante 3D + PLA
Étapes
- Slicer la pièce sans support et observer l'aperçu : repérer les zones en surplomb.
- Réorienter la pièce pour minimiser les surplombs, puis comparer les temps et la quantité de filament.
- Ajouter du support peint uniquement sous la zone nécessaire, en arbre ; comparer avec un supports partout
- Ajouter un brim sur un test de grande surface plate et observer la différence au niveau de la première couche.
- Passer les murs de 2 à 4 et mesurer l'effet sur le temps et sur la rigidité de la pièce imprimée (test de flexion à la main).
- Ajouter un modificateur (volume) pour densifier localement une zone qui reprend une vis, ou au contraire alléger une zone pleine.
L'objectif n'est pas de trouver « les bons réglages », mais de comprendre le coût de chaque choix.
4. Partie D : Préparer une pièce complexe
Liste des composants
- 1 PC avec le slicer
- 1 fichier de pièce complexe fourni (.STEP ou .FCStd)
- 1 imprimante 3D + filament adapté (PLA ou PETG selon l'usage)
Étapes
- Ouvrir la pièce et identifier sa fonction, quels efforts elle subit, quelle face est visible, quelles cotes sont critiques.
- Choisir l'orientation en justifiant, sens des efforts (anisotropie), surface posée sur le plateau, surplombs.
- Décider des supports : où, quel type (grille / arbre), et où les bloquer quand c'est inutile.
- Adapter les réglages (murs, remplissage, hauteur de couche) à la fonction de la pièce.
- Vérifier les tolérances prévisibles (trous, axes, emboîtements) et le temps total.
- Valider l'aperçu
5. Nettoyage
- Laisser refroidir le plateau puis retirer la pièce (souvent elle se décolle seule) — sinon à la spatule, jamais au cutter.
- Nettoyer la surface du lit à l'alcool si besoin et remettre le plateau en place.
- Éteindre les imprimantes et les PCs, ranger les pièces de démo, les chutes et les pinces.